
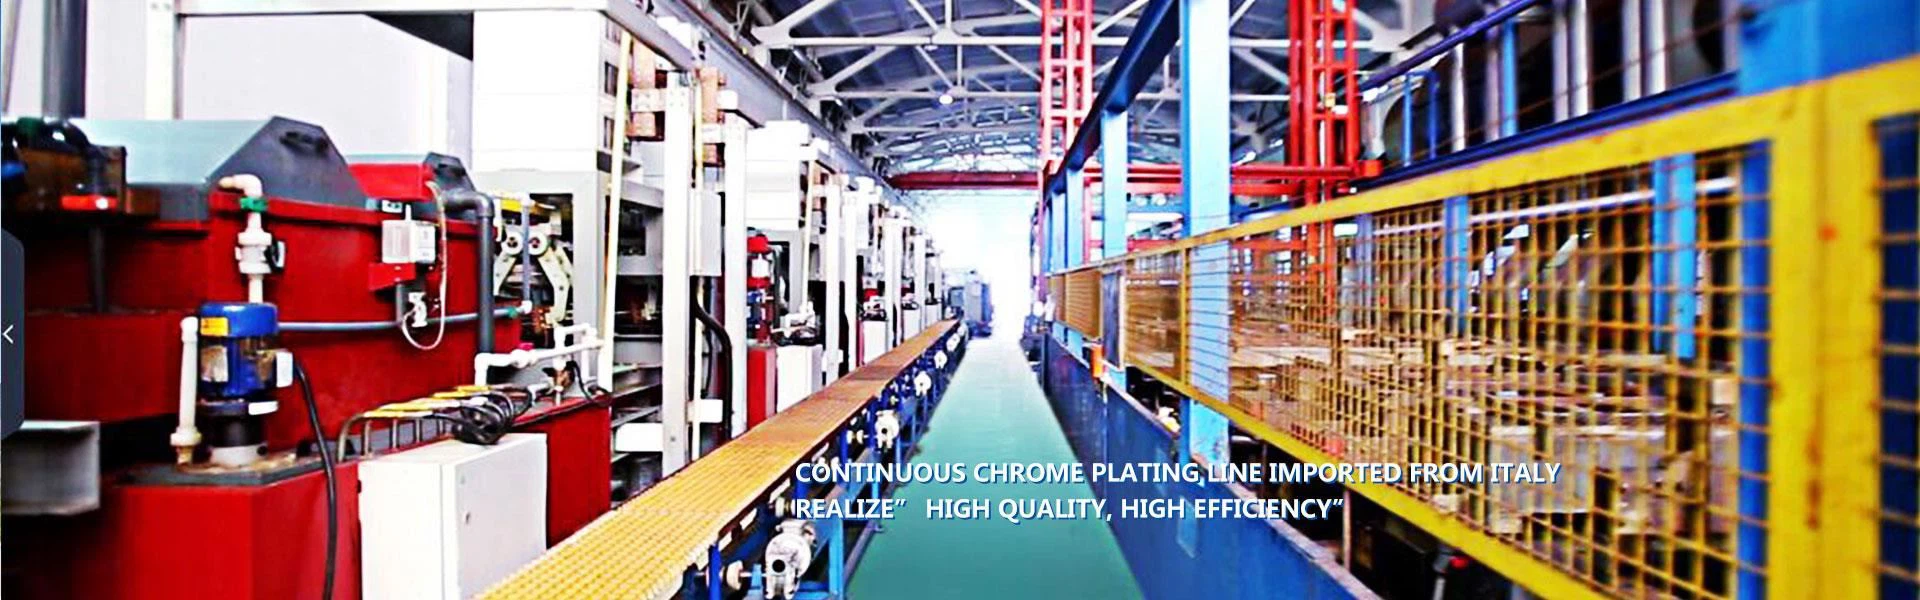
Uygulama perspektifinden, içi boş piston çubuğu alternatif yükten etkilenir ve sızdırmazlık elemanı sürtünmeden etkilenir. Bu nedenle, malzemesinin seçiminde daha yüksek sertlik ve aşınma direncine ihtiyaç duyulmaktadır.
Uygun malzemenin seçilmesinden sonra, içi boş piston çubuğunun performansını daha da artırmak için malzemenin bir bölümünün termal rafine etme ve yüzey karbürizasyonunda uzmanlaşması da gerekir. Genellikle çekirdek sertlik standardı 23 ila 32HRC, yüzey nitrürleme tabakasının derinliği 0,2 ila 0,3 mm aralığında ve yüzey sertliği 62 ila 65HRC olmalıdır.
Genel olarak, içi boş piston çubuğunun, uygun sünekliğe sahip olduğu aynı zamanda iyi aşınma direncine sahip olması gerekir. Basit yapısından ve zayıf rijiditeden dolayı, işleme hassasiyetini sağlamak için, torna işleminde kaba ve ince dönüş adım adım gerçekleştirilmelidir.

Ve gerçek işleme, iş parçasının rolü gibi bazı faktörlere bağlı olarak, kesici aletinde kaçınılmaz olarak içi boş piston çubuğunun işleme hassasiyetini etkileyecek belirli deformasyona sahip olacaksınız. Bu nedenle, uygun öğütme miktarı seçilmeli ve öğütme derinliği daha küçük olmalıdır.
Öğütme işleminde, dış daire ve içi boş piston çubuğunun konikliği ile uğraşırken, iki farklı bağlantıyı ayırmak önemlidir. Genellikle, 1: 20'lik konik taşlama yapılırken, test parçası önce zımparalanmalı ve daha sonra, iş parçası, test parçasının kabulünden sonra resmi olarak öğütmeye başlanmalıdır. Konikliğini kontrol ederken, smear testi için standart 1: 20 halka göstergesi kullanılmalı ve temas yüzeyi% 80'den az olmamalıdır.
Son olarak, istediğiniz işleme hassasiyet standardını elde etmek isterseniz, içi boş piston çubuğunun tüm işleme sürecinde yapay düzleştirme olamaz. Aksi takdirde, içi boş piston çubuğunun işleme hassasiyetini etkileyebilir.