
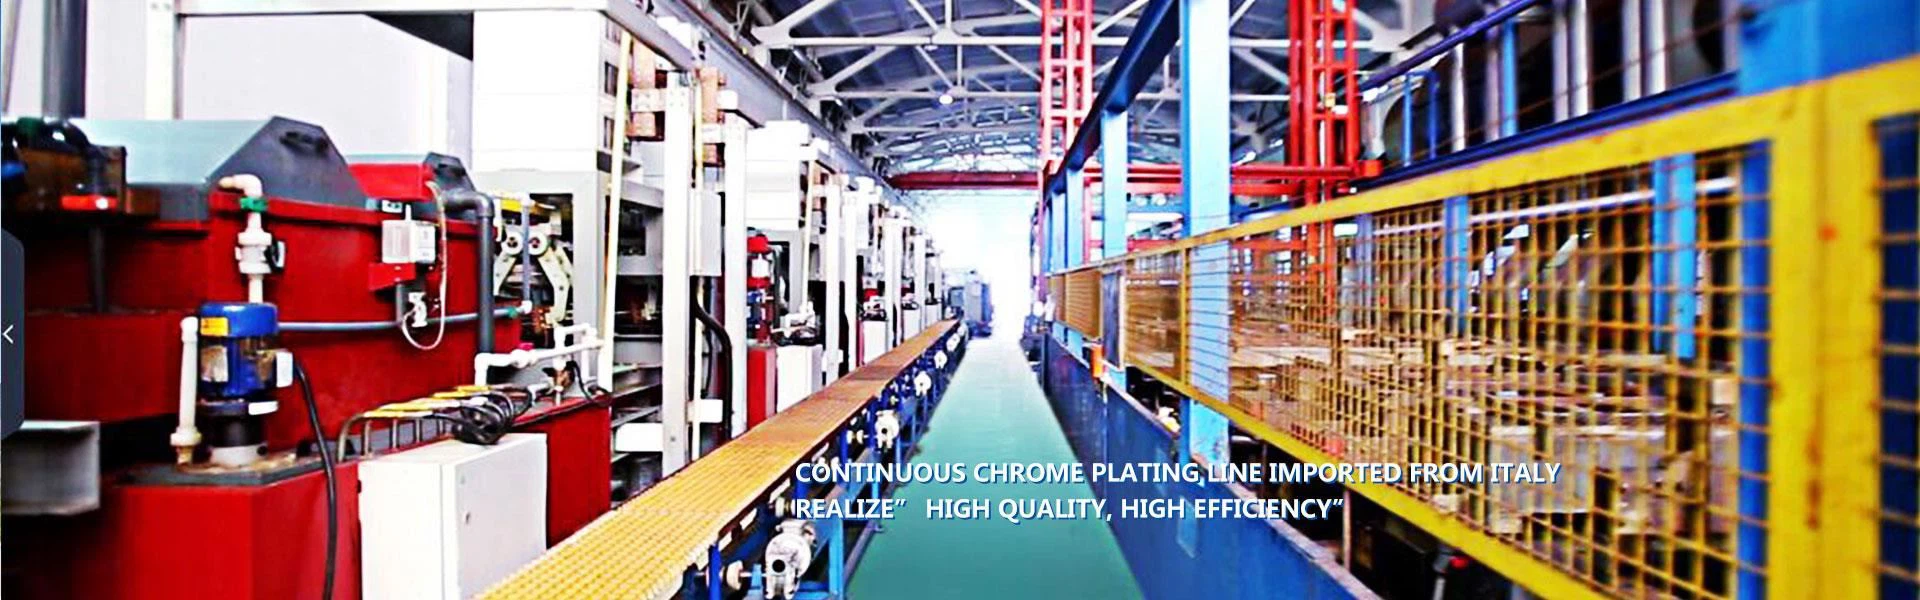
Krom kaplama piston çubuğunun yapısı nispeten basittir, ancak uzun çap oranı çok yüksektir. Uzun şaft tipi parçalara aittir. İşleme hassasiyetini sağlamak için, kaba işleme ve ince kesim tornalama sırasında ayrılır ve kaba ve ince arabalar her zaman takım tutucu ile birlikte kullanılır. İşleme sırasında iş parçasının deformasyonunu azaltmak için, her iki uçta dişleri işlerken merkez çerçeve kullanılır.
Krom kaplama piston çubuğu seçildiğinde parçaların eş eksenli toleransını ve parçaların karşılıklı konumsal hassasiyetini sağlamak için, tüm işleme adımları standartlaştırma ilkesine uyan iki merkez deliği ile konumlandırılır. Dış yüzey topraklandığında, iş parçası, piston çubuğunun doğruluğunu etkileyen bıçaklara ve elastik deformasyona eğilimlidir. Bu nedenle, işlem sırasında merkezdeki delik onarılmalı ve merkezdeki delik temizlenmeli, merkezdeki delik ve sıkılığın uygun olması ve iyi yağlamanın garanti edilmesi gerekir.
Piston çubuğunun işlem hassasiyetinin kararlılığını sağlamak için, krom kaplama piston çubuğu tüm işlem boyunca manuel hizalamaya izin vermez. Nitratlama yaparken, dişli kısım ve benzeri koruyucu bir cihazla korunmalıdır. Piston çubuğunun çalışma modu pistonlu bir harekettir. Piston çubuğunun ömrünü artırmak ve piston çubuğunun aşınmasını azaltmak için, boşluk 38CrMoAlA alaşımlı yapısal çelikten yapılmıştır. Üretim tipi parti üretime ait olduğundan, üretim verimliliğini arttırmak için, tercihan iş parçasını üretmek için serbest bir dövme yöntemi kullanılmaktadır.
Piston çubuğunun teknik gereksinimlerine ve montaj gereksinimlerine göre, sol ve sağ uç yüzlerinin merkez delikleri ve piston çubuğunun uç yüzleri ince referans olarak seçilmelidir. Bir parçadaki birçok yüzey, referans olarak uç yüzlerle işlenebilir. Kıyaslama dönüşüm hatalarından kaçınılabilir ve kıyaslama ilkesine uyulur. Her iki ucundaki merkez eksen tasarım temelidir. Merkez eksenin seçimi, yüzeyin işleme pozisyonunun doğruluğunu sağlamak ve tasarım temeli ve işlem referansının çakışmasını sağlamak için referans olarak kullanılır. İki eksenli yüzeyin bitim işlemi küçük ve düzgün bir kenar boşluğu gerektirdiğinden, referans olarak kullanılabilir. Xhychromerod.com