
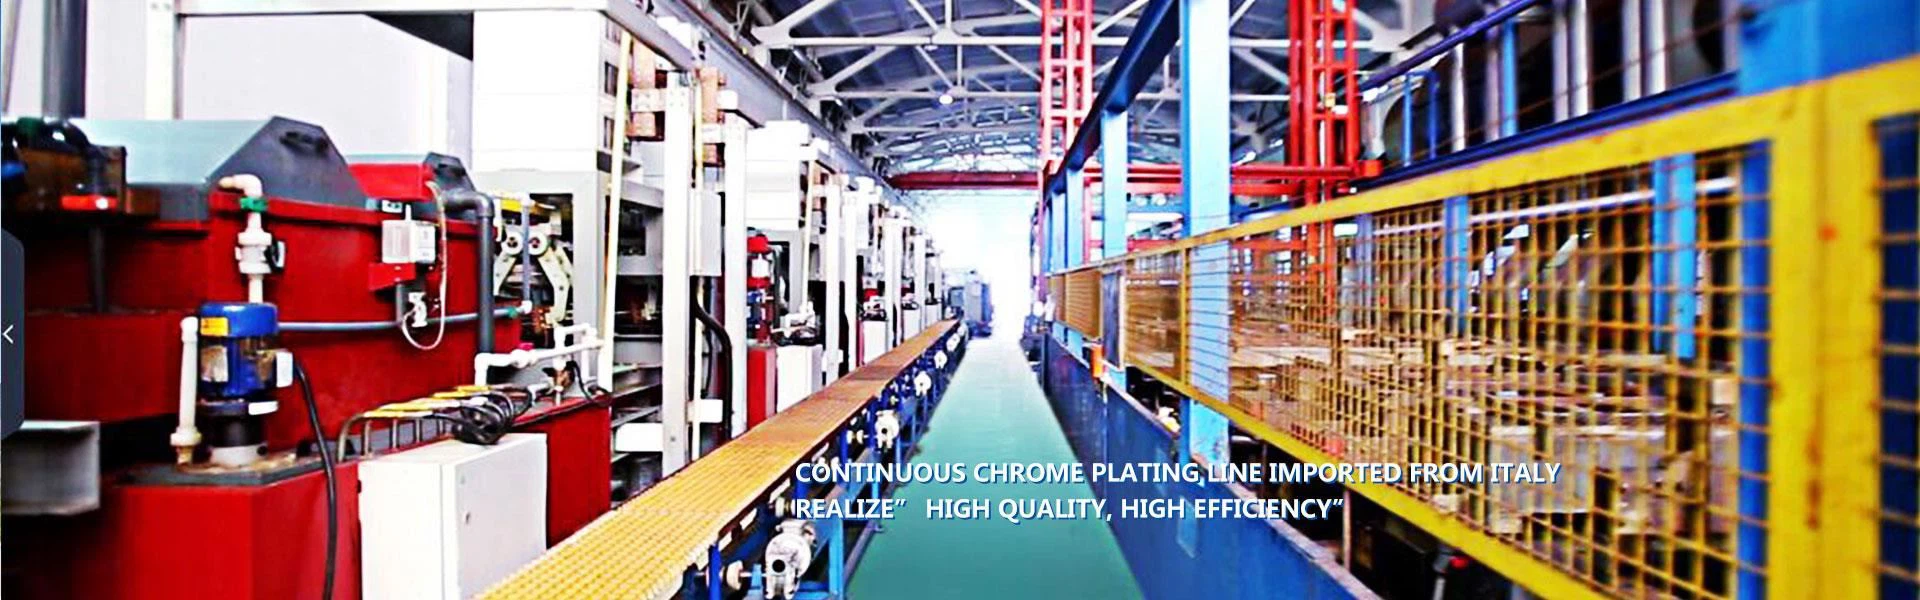
Genel olarak, krom kaplı piston kolunun, krom kaplama işleminden önce ön kaplama denetimini tamamlaması gerekir. Özel proses akışı: yükleme rafları, kimyasal yağ giderme, elektrikli dehidrasyon, su yıkama, aktif dekapaj, su yıkama, anti-gravür, piston çubuğu Krom kaplama, geri kazanım yıkama, yıkama, boşaltma donanımları ve son olarak kromun krom kaplama kalitesi kaplama piston kolu.
Gerçek işleme ve üretimde, krom kaplı piston çubuklarının yüzey kalitesini ve korozyon direncini daha da iyileştirmek için, elektro kaplamadan önce ultra-hassas işleme prosesleri de gerçekleştirilir. Sözde krom kaplama, çelik substratın yüzeyinde kalın bir krom kaplama tabakası uygulamaktır. Kalınlığı genellikle 10-30 morem'den fazladır. Kromun özellikleri, parçaların sertliğini, aşınma direncini, sıcaklık dayanımını ve korozyon direncini arttırmak için kullanılır.
Buna karşılık, krom kaplama piston çubuğunun yüzeyindeki kaplamanın sertliği, 900-1200 HV'ye ulaşabilen yüksek yoğunluklu örgü çatlakları ve iyi aşınma direncine sahip olabilmektedir. Mikro çatlaklar, 800-2000 / cm'ye kadar mikro çatlaklar üretebilir (ihtiyaca göre ayarlanabilir), korozyon direncini artırır. Krom kaplı piston kolu genellikle 120 saatten daha uzun bir süre tuz spreyine dayanıklıdır.http: //www.xhychromerod.com/